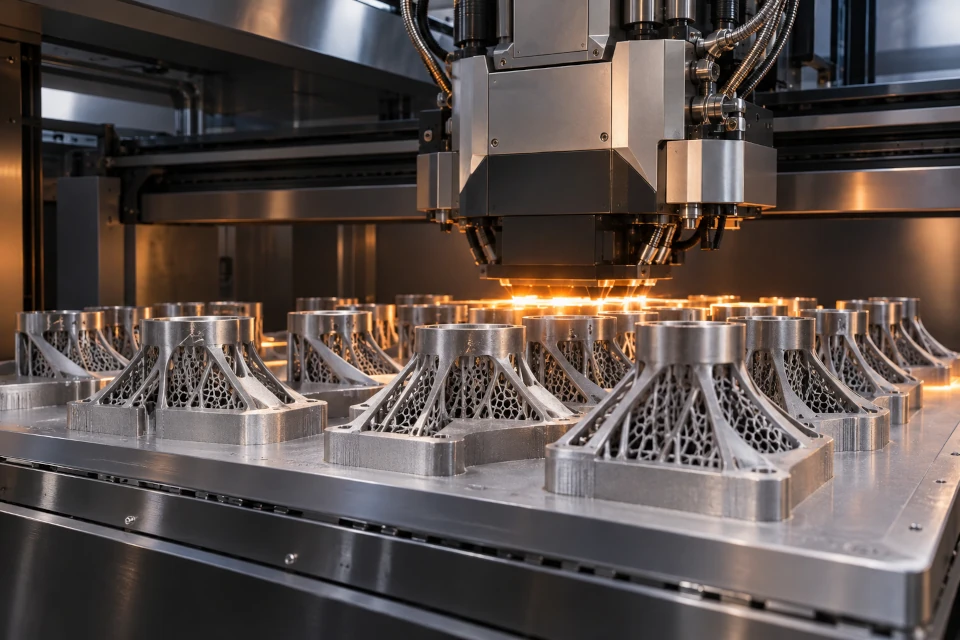
3D печатът навлиза в нов етап на развитие, в който фокусът вече не е само върху възможността да бъде произведена сложна форма, а върху това как тя да бъде изработена по-бързо, с повече различни материали и при по-ниска себестойност. Новите технологии за метален 3D печат използват силно натоварени с метал полимери, струйно нанасяне на наночастици, селективно депозиране на различни прахове и нови методи за едновременно обработване на по-голяма площ.
Цялата индустрия на 3D печата е в търсене на по-висока производителност, боравене с много материали и по-лесно интегриране на 3D печата в индустриалното производство. В процеса на търсене днес като най-обещаващи са няколко технологии, които бяха представени от Европейската асоциация по прахова металургия в рамките на изложението „МашТех“. Сред тях са производство чрез стопен филамент (Fused Filament Fabrication) за метали, триизмерен ситопечат, формоване чрез наслояване, печат на наночастици, зониран печат и селективно полагане на пудра, според Европейската асоциация по прахова металургия.
Адитивно производство чрез стопен филамент за метали
При адитивното производство чрез стопен филамент за метали металният прах се комбинира с полимерно свързващо вещество и се превръща във високоплътностен метален филамент, който може да бъде обработван от система, подобна на тази при традиционния FFF печат. След отпечатването обаче процесът далеч не е приключил.
Полученият детайл, наричан „зелена част“, преминава през химическо или каталитично отстраняване на свързващото вещество. После идва ред на термично дебиндиране и синтероване.
Така триизмерният печат се превръща в сложен процес, който завършва с готовия метален компонент. Подходът е особено интересен при твърди материали като металокерамика (WC-Co), както и при многоматериални приложения, при които традиционните метални адитивни технологии срещат ограничения.
Триизмерен ситопечат – прецизност под 100 микрометра
Свързана с развитието на праховата металургия е и концепцията за 3D ситопечат, при който се използват екран или шаблон за селективно нанасяне на паста върху работната повърхност. Процесът включва дизайн, изработване на екран или шаблон, подготовка на суспензията, печат, получаване на „зелената част“ и последващо синтероване.
Технологията може да постигне резолюция под 100 μm и позволява създаване на структури с висок аспектен коефициент, като е особено подходяща за малки компоненти с височина под 1 см.
Едно от съществените предимства е възможността да се създават сложни вътрешни структури и кухини, както и да се функционализират предварително обработени повърхности. Подходът може да работи с метали, керамика, смеси от прахове и многоматериални системи.
Технологията има и ограничения. Тя е подходяща основно за компоненти, при които няма промени в геометрията по оста Z, което означава, че свободата на формата е по-малка в сравнение с някои други адитивни процеси.
Използваната паста съдържа прах, добавки, свързващо вещество и носител, като съдържанието на твърда фаза е около 20–45 обемни процента. Контролът на вискозитета е критичен, а посочената дебелина на слоя е между 5 и 50 μm при работа с екран и около 300 μm при шаблон.
Технологията е интересна не само за прототипиране, но и за серийно производство на малки, прецизни компоненти.
Формоване чрез наслояване – MoldJetting
MoldJetting е частна разработка и предлага различен подход към металния 3D печат, при който вместо детайлът да бъде изграден директно слой по слой, първо се създава форма, а след това в нея се впръсква материалът. Технологията е патентована като подход към индустриалното адитивно производство на метални компоненти.
Процесът преминава през шест основни етапа, започвайки със създаването на форма, после поставяне на материала, втвърдяване до премахване на формата и дебиндиране и синтероване. Идеята е металният прах да бъде свързан в паста, която се поставя в отпечатаната готова форма, след което формата се отстранява, а детайлът преминава през дебиндиране и синтероване.
Тук се откроява едно от важните предимства на технологията. Според представените характеристики, се използва практически целият материал, като се поддържат многоматериални конструкции и производство на детайли от трудно обработваеми материали.
MoldJetting е замислен и за големи обеми, като технологията позволява мащабиране на броя произведени детайли и висока скорост на изграждане. Производственият процес може да бъде високо автоматизиран, а липсата на износващо се формоващо средство допълнително намалява механичните ограничения.
Това поставя MoldJetting по-близо до логиката на серийното производство, отколкото до традиционното прототипиране.
Наслояване на наночастици – NanoParticle Jetting
Наслояването на наночастици използва принцип, който наподобява мастиленоструйния печат, но вместо мастило през дюзите се подават течни суспензии, съдържащи твърди наночастици от избрани строителни и поддържащи материали. Те се нанасят върху работната платформа от множество впръсквателни дюзи на изключително тънки слоеве, които могат да бъдат с дебелина почти 10 μm. Заедно с основния материал се нанася и втори, разтворим материал, който изпълнява функцията на опора при изграждането на сложни геометрии.
Процесът протича върху нагрята платформа с температура около 250°C. Тази температура позволява течността да се изпари непосредствено след нанасянето, така че частиците да останат върху повърхността и да се свържат във всички посоки. В резултат се получава триизмерен обект, в чието тяло и опорни структури остава сравнително малко количество свързващо вещество.
Ключът тук е мащабът на частиците. Комбинацията от единични капки с пиколитров обем и наночастици позволява много фино дозиране на материала и потенциално висока детайлност на отпечатаните структури. Технологията е показателна за по-цялостната тенденция към пренасяне на принципите на струйния печат в адитивното производство, където прецизното управление на малки количества материал може да се превърне в основа за нови производствени процеси.
Зониран печат
Зонираният тримерен печат атакува един от основните проблеми на индустриалния 3D печат – необходимостта лазерът да обработва голям брой точки последователно. Вместо това технологията използва оптична система, която формира осветено поле и позволява едновременно синтероване на по-голяма площ от праховото легло.
Процесът започва с импулсен лазер, способен да генерира периодично по-високи енергийни нива, чийто лъч се оформя като квадратно осветено поле. След това чрез огледална система към него се добавя изображение със синя светлина със същите размери, което определя зоната за синтероване. Следващият етап използва светлинен „клапан“, през който комбинираният светлинен поток се поляризира, като двата цвята не се припокриват и могат да бъдат разделени. Накрая поляризирано огледало разделя лъча на две направления.
Полезната синтероваща енергия продължава към работния слой, докато ненужната енергия се отвежда. Архитектурата има една основна цел – да превърне обработката на отделни точки в обработка на по-голяма площ. Ако подходът се реализира ефективно в индустриални системи, той може да увеличи производителността без задължително пропорционално увеличаване на броя на лазерите, което е особено важно за серийното производство.
Селективно полагане на пудра – многоматериален 3D печат
Това е технология, насочена директно към друга голяма пречка пред адитивното производство – работата с повече от един материал в рамките на един и същ детайл. Вместо целият слой да бъде изграден от един прах, селективно се депозират различни прахове, така че един слой да съдържа поне два материала за изграждане на компонента.
Технологията използва и пълнещ материал, който обгражда изграждания детайл. Този материал може да бъде избран според използваната суровина и конкретния печатен процес, така че впоследствие да бъде по-лесно отделен, рециклиран и използван повторно.
При производството на метални или електропроводими компоненти например може да се използва непроводим прах, какъвто са топчетата от алуминиев оксид, които след това могат да бъдат отделени чрез магнитни или индукционни методи.
Технологията сигнализира за промяна в концепцията за прахово-базирания 3D печат. Вместо един материал да определя целия компонент, различни материали могат да изпълняват различни функции в рамките на една и съща конструкция. Така става възможно да се изработват функционално градирани компоненти и изделия, при които механичните, електрическите или други свойства се променят в зависимост от конкретната зона.
По-близо до серийното производство
Общата посока на тези технологии е ясна: адитивното производство търси начин да премине от впечатляващи единични детайли към по-бързо, автоматизирано и икономически конкурентоспособно серийно производство.
Медицината и аерокосмическата индустрия вероятно ще продължат да бъдат сред водещите области за определен период, докато технологиите достигнат необходимата зрялост за по-масово приложение в автомобилната индустрия, потребителските стоки и други сектори.
Ускоряването на процесите е сред основните направления на научноизследователската дейност в адитивното производство.
Многоматериалният печат е друга ключова област, тъй като разширява диапазона от изделия, които могат да бъдат създавани чрез 3D печат. Устойчивостта също остава голямо предизвикателство, включително по отношение на използването на материалите, енергията и рециклирането на прахове и други производствени остатъци.
Пазарът расте с двуцифрен темп
Развитието на технологиите се случва на фона на бързо разширяващ се пазар. Според Wohlers Report 2025, глобалната индустрия на адитивното производство, включваща всички продукти и услуги, е нараснала с 10,9% и е достигнала 24,26 млрд. долара. От тази сума 11,02 млрд. долара се падат на продуктите, а 13,25 млрд. долара – на услугите.
В продуктовия сегмент влизат системите за адитивно производство, материалите и допълнителните продукти като софтуер и лазери, докато при услугите се включват приходите от детайли, произведени чрез AM системи.
Данните на AMPOWER показват и различна динамика между металния и полимерния сегмент. Индустриалният пазар за полимерен AM е приблизително 2,2 пъти по-голям от металния. Продажбите на системи са на сходни нива в двата сегмента, но при полимерите доставчиците на материали и услуги за производство на детайли са значително по-развити, което увеличава техния дял от общите приходи.
От цифрите изглежда, че 3D печатът все още не е достигнал своя потенциал, а следващата фаза вероятно ще бъде определяна не от една доминираща технология, а от съвместното развитие на по-бързи процеси, многоматериално производство, по-добро управление на суровините, автоматизация и стандартизация. Комбинацията може да превърне адитивното производство от специализирана производствена технология в по-мащабно използван елемент в индустриалното производство.

